در دستگاه جوشکاری یک موتور الکتریکی وجود دارد که وظیفه ی هُل دادن سیم جوش co2 را به عهده دارد. به این دستگاه وایر فیدر میگویند.
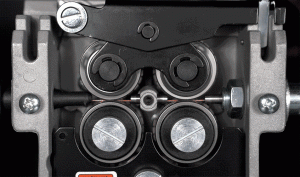
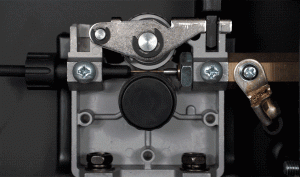
یکی از حساس ترین بخش های دستگاه جوشکاری وایر فیدر است. در ادامه درباره ی این موضوع بیشتر توضیح داده می شود.
ایجاد توقف در هنگام جوشکاری (مزاحمت ها)
ایجاد مزاحمت ها در هنگام جوشکاری با روش MAG می تواد دلایل متفاوت داشته باشد.
دلایل اصلی این مزاحمت ها می توان عدم مرغوبیت سیم جوش مصرفی و یا ماشین جوش از هم تفکیک گردد. در ابتدا عدم چسبندگی خوب روکش مس به سیم فولادی، ناهماهنگی سطح سیم جوش، نداشتن خمیدگی کافی سیم جوش در حال باز شدن از روی قرقره (فنریت) در موقع جوشکاری چنانچه سیم جوش که از روی قرقره باز وارد تورچ جوشکاری میشود. سپس جهت انتقال جریان به خود از داخل سوراخ نازل سیم عبور می نماید. درصورتی که سیم انحنای کافی برای ساییده شدن به داخل سوراخ نازل را نداشته باشد، می تواند لحظاتی بدون داشتن جریان بیرون آمده و ذوب نگردد.
حال با برخورد نوک سیم به سطح قطعه کار سیم خم شده و با اتصال به لبه سوراخ نازل در این زمان سیم دارای جریان شده و از همان محل قطع و آن تکه سیم به سطح قطعه در حال جوش خواهد چسبید. تکرار این اشکال از حوصله جوشکاری خارج میباشد.
تغییرات بیش از اندازه در قطر سیم جوش (تلرانس مجاز) و استحکام کمتر از آن مقدار که در استاندارد EN440 گفته شده است کلا جزو مشکلات سیم جوش است.
شناخت مزاحمت های دستگاه جوشکاری کمی مشکل میباشد. اشکالات سیستم هُل دهنده سیم جوش (وایر فیدر) بواسطه توقف ها به دفعات مکرر خود مزاحمت اصلی شناخته میشود.
هنگام بروز اشکالت از طرف سیستم هُل دهنده سیم جوش (وایر فیدر) به آن باید توجه زیادتری صورت پذیرد.
در ویدئوی زیر میتوانید یکی از دلایل گیر کردن سیم جوش که مربوط به وایر فیدر است را مشاهده کنید:
هدایت سیم جوش
هدایت سیم جوش از داخل فنر و مجموعه کابل و شیلنگ انبر (تورچ جوشکاری) چنانچه از قرقره های بزرگ بیش از ۳۰۰ کیلویی باشد. توسط بازکننده مخصوص و تورچ با طول ها مختلف انجام می گردد. حال هرچه طول تورچ جوشکاری بلند تر باشد به همان اندازه مقدار سایش سیم بداخل فنر هدایت کننده هم بیشتر خواهد شد. از این رو باید جهت جلوگیری از این پیش آمد تورچ جوشکاری تا آنجا که ممکن می باشد. بدون خمیدگی نگاه داشته شود توقف و تمیز کاری هفتگی (شستشو با بنزین و باد گرفتن) فنر هدایت کننده می تواند از این ساییدگی کم نماید. ساییدگی بیش از حد و تجمع براده ها در داخل فنر هدایت سیم جوش می تواند به عدم روانی هدایت سیم و در نتیجه گرفتگی فنر گردد. هدایت کننده سیم جوش (مرکز شیار قرقره های کشنده) باید طوری تنظیم شده باشد که سیم را در مرکز سوراخ ورودی در انتهای تورچ قرار دهد. تا از ساییدگی روکش مس و در نتیجه وارد شدن مقداری از براده ها به داخل فنر هدایت جلوگیری نماید.
قرقره های شیاردار کشنده و هل دهنده سیم جوش
قرقره های کِشنده و هُل دهنده سیم جوش در بازار مصرف از نظر شیار (نَک) دارای تنوع زیادی می باشند. آن دسته از شیارهای قرقره که ممکن است هنگام هدایت سیم جوش به آن آسیب بزند مورد علاقه نمی باشند.
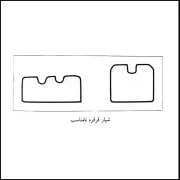
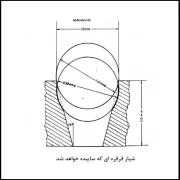
شیار مناسب با زاویه 30 درجه قسمت دو لبه بالای شیار باید در کل 0.03 میلی متر از قطر سیم مورد استفاده بزرگتر و اندازه عمق شیار هم باید جوابگوی قطر سیم باشد. وجود سختکاری سطحی مناسب در شیب شیار میتواند عمر قرقرقه ها را طولانی تر نماید.
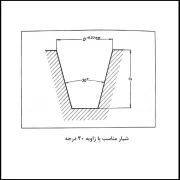
زمانی که سیم جوش با قطر 0.98 میلیمتر در شیاری جا بگیرد، دیگر سیم 1.00 میلیمتری در آنجا جای نخواهد گرفت.